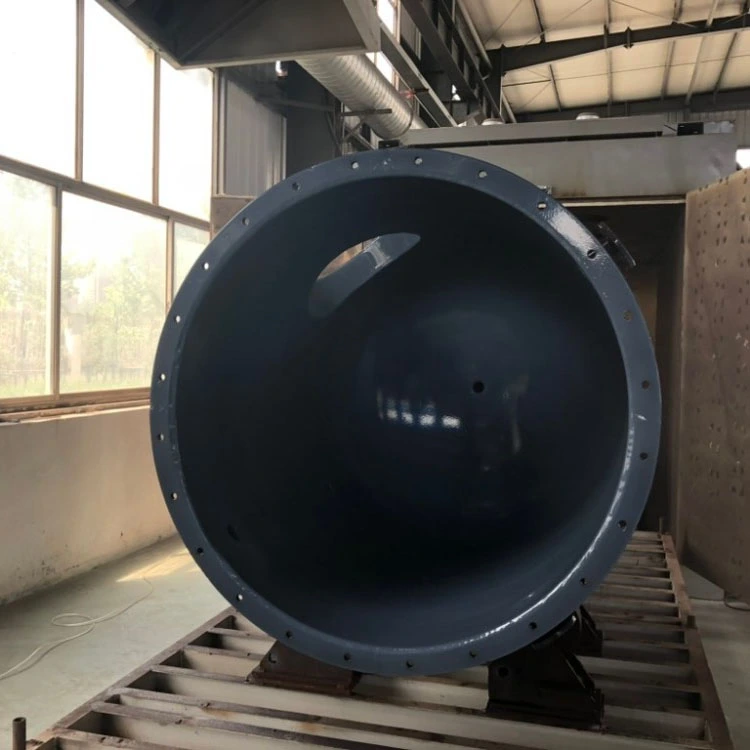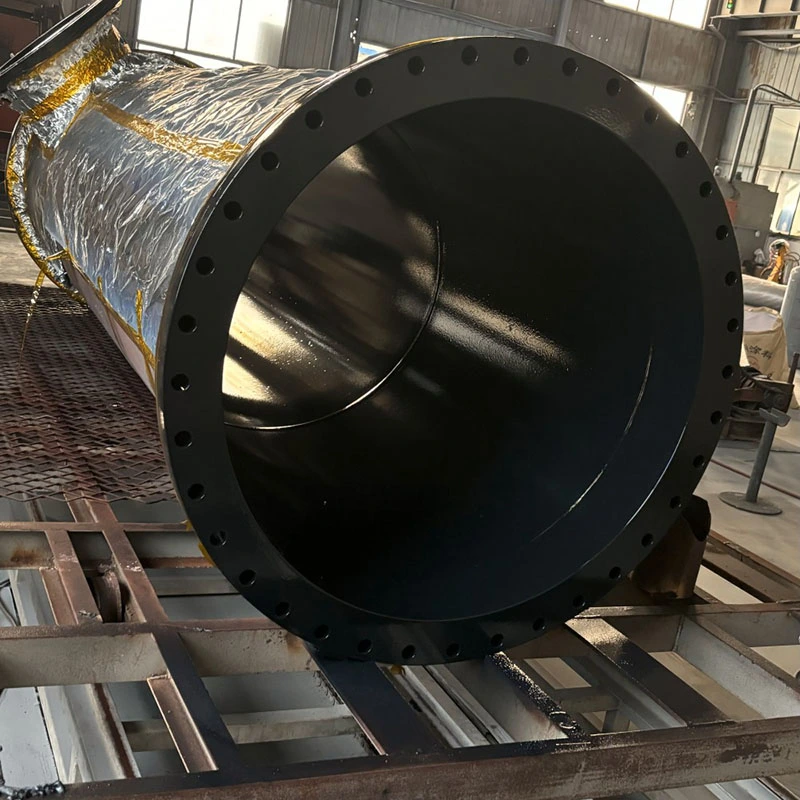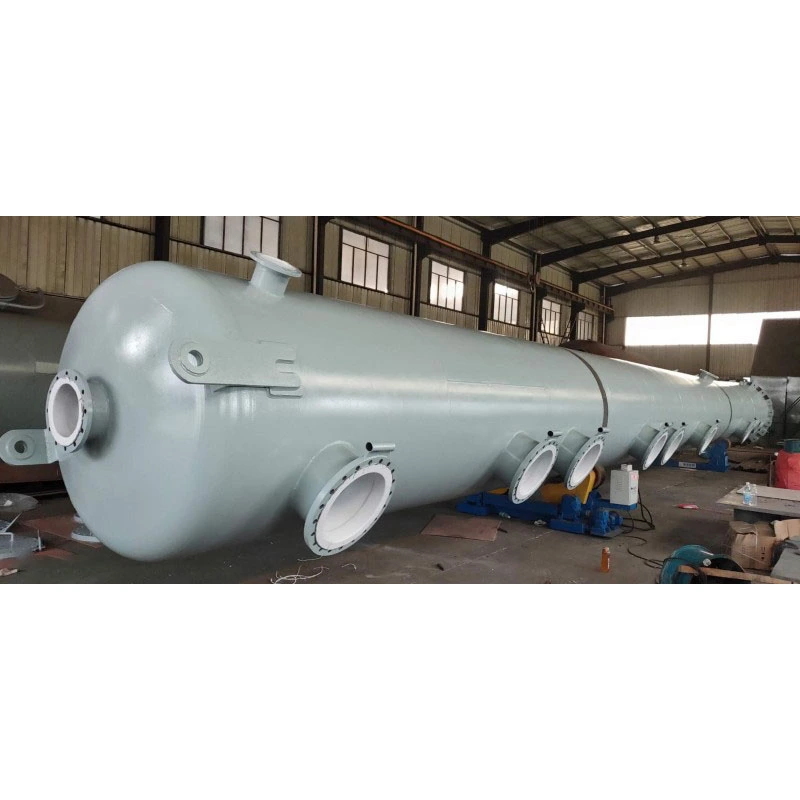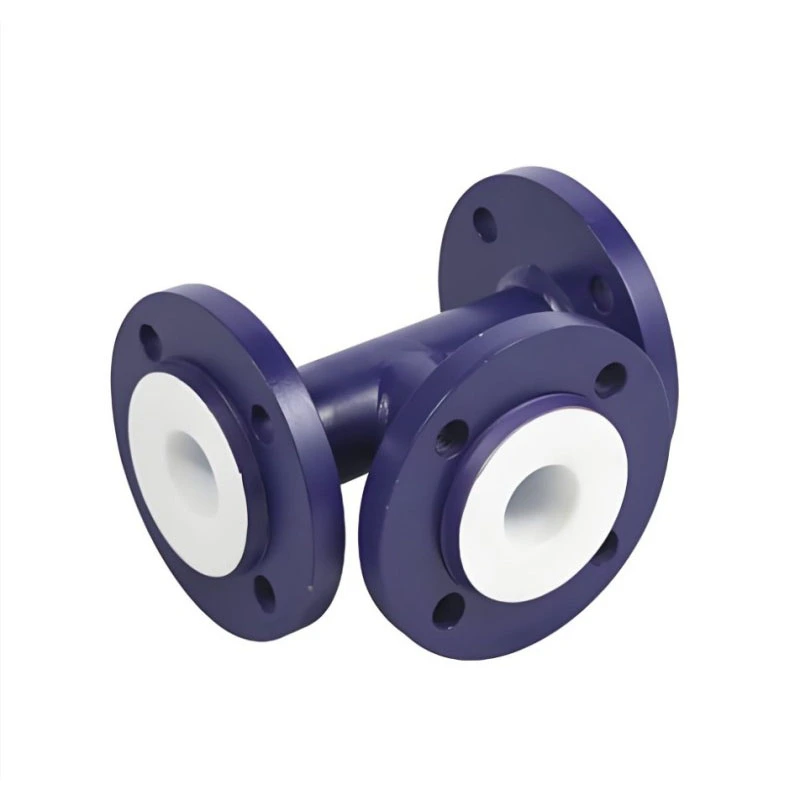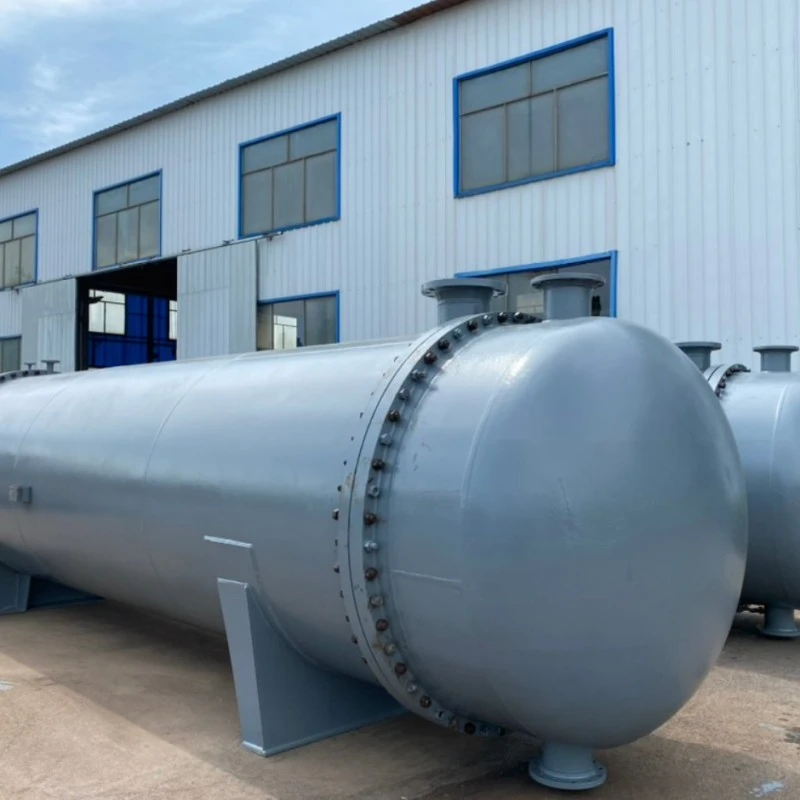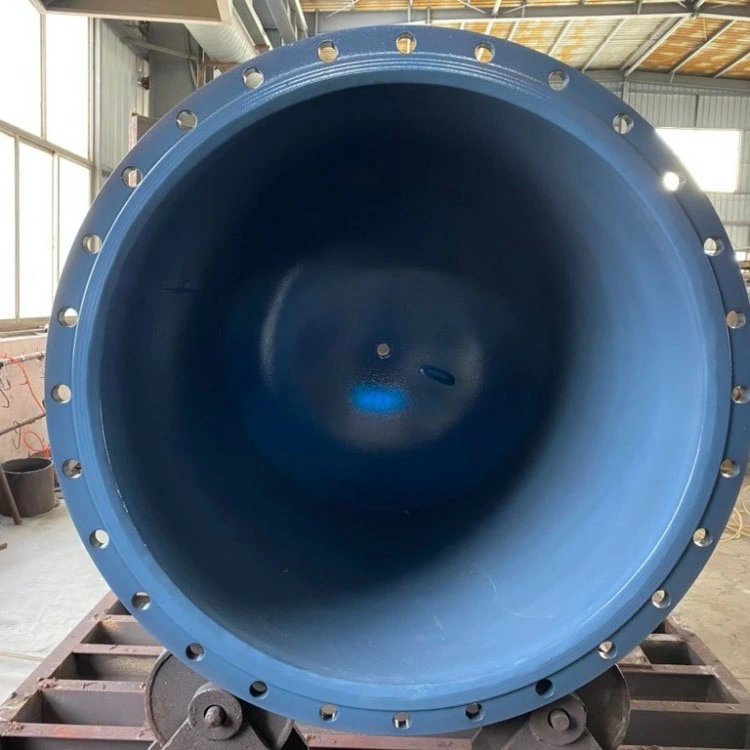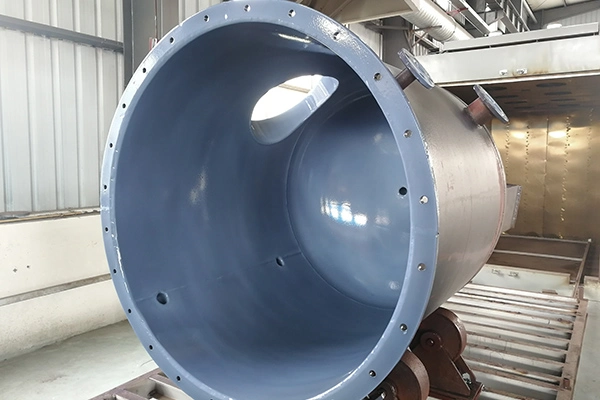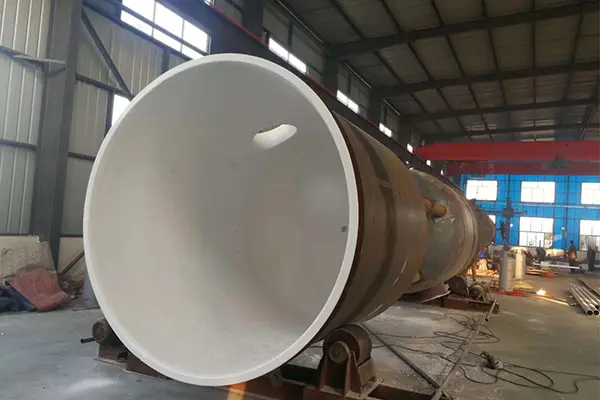
Korrosiva processmedia, krävande driftsförhållanden och strikta krav på ytrenhet kan göra valet av utrustningsmaterial till en komplex ingenjörsuppgift. Beläggning av perfluoralkoxialkan (PFA) ger en fluorpolymerbarriär över ett metallsubstrat, vilket hjälper till att skydda den underliggande ytan från kompatibla kemiska medier. Lämpligheten för ett belagt kärl beror på mer än enbart kemikalieresistens: beläggningsintegritet, temperatur, tryck, utrustningsgeometri och den avsedda processen måste alla utvärderas tillsammans.
Denna guide förklarar hur PFA-belagda kärl används vid lagring, materialinsamling, blandning och separationsoperationer. Den undersöker beläggningsegenskaper, utrustningskonfigurationer, kemisk kompatibilitet, inspektionsmetoder, driftsgränser, rengöringsmetoder och krav på tekniska specifikationer. Målet är att hjälpa processingenjörer att definiera den information som behövs för att bedöma en lämplig konfiguration innan utrustningsdesign och tillverkning slutförs.
Innehållsförteckning
Välj ett avsnitt nedan för att utforska materialval, kärldesign, inspektion och applikationsspecifika överväganden.
- Förstå PFA Coating Technology
- Viktiga beläggningsegenskaper
- Fyra huvudutrustningskonfigurationer
- Kemisk kompatibilitet och processmedia
- Temperatur, tryck och vakuumförhållanden
- Komplex geometri och beläggningstäckning
- Inspektion och kvalitetsverifiering
- Industriella applikationer
- Rengöring, underhåll och drift
- Belagd utrustning och arkfodrad utrustning
- Förbereda en teknisk specifikation
- Vanliga urvalsmisstag
- Anpassad konfiguration och designgranskning
- Vanliga frågor
- Slutliga tekniska överväganden
1. Förstå PFA Coating Technology
Kemisk bearbetningsutrustning hanterar ofta syror, alkalier, lösningsmedel, intermediärer och blandningar som kan angripa exponerade metallytor. Att välja ett lämpligt material är därför viktigt när processen kräver pålitlig inneslutning, kontrollerad materialkontakt och konsekvent utrustningsprestanda. I många applikationer tjänar materialet som används för kärlstrukturen och materialet som exponeras för processen olika tekniska syften.
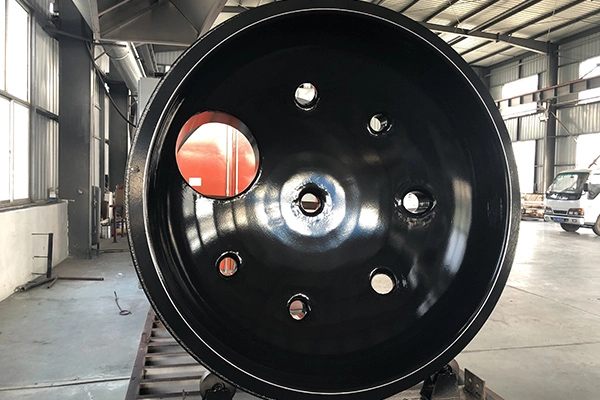
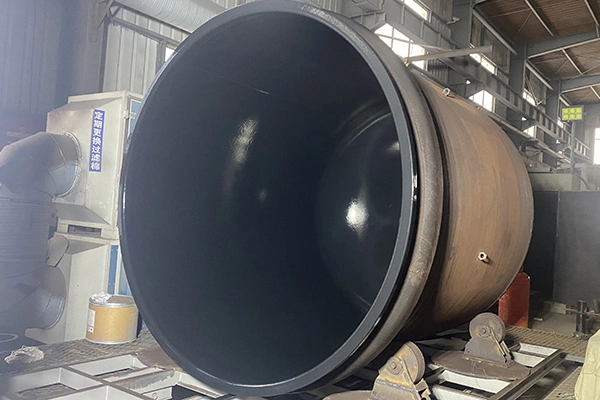
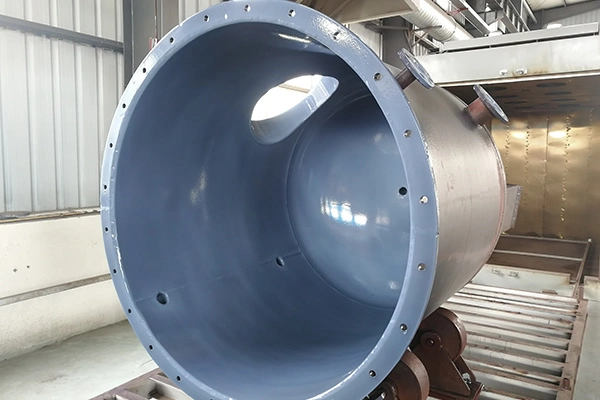
PFA-belagda utrustningaranvänd en PFA-beläggning applicerad på den inre metallytan för att ge en korrosionsbeständig barriär för kompatibla processmedia. Metallsubstratet ger strukturellt stöd, medan polymerbeläggningen skapar den avsedda kontaktytan. Detta arrangemang kan övervägas för processkärl och inre strukturer där en skyddande fluorpolymeryta krävs.
PFA står för perfluoroalkoxialkan, en fluorpolymer känd för bred kemisk resistens och termisk prestanda. Dess egenskaper gör den användbar i utvalda kemiska processmiljöer, inklusive applikationer där ytrenhet och minskad direktkontakt mellan processmediet och substratet är viktigt.
Hur skyddsbarriären fungerar
Beläggningen separerar processmediet från den underliggande metallen när beläggningen är kontinuerlig, korrekt applicerad och lämplig för den specificerade tjänsten. Kemisk resistens är bara en del av denna funktion. Beläggningens integritet spelar också roll eftersom lokala defekter, skador eller olämpliga driftsförhållanden kan undergräva den avsedda barriären.
Till skillnad från ett separat arkfoder, som använder ett prefabricerat polymerskikt installerat inuti ett kärl, appliceras en beläggning på substratet. Beroende på applikation och process kan en beläggningsmetod övervägas för invändiga ytor med komplicerade former, flera övergångar eller detaljer som kräver noggrann täckning.
Lämpligheten för en viss applikation beror på underlagets förberedelse, appliceringsmetod, beläggningstjocklek, ytgeometri, härdnings- eller bearbetningskrav och inspektionsplanen. Dessa element bör utvärderas som en del av utrustningens design snarare än behandlas som separata eftertankar.
Varför metallsubstratet fortfarande spelar roll
Beläggningen ersätter inte behovet av ett korrekt konstruerat fartyg. Metallkroppen måste vara konstruerad för utrustningens strukturella belastningar, dimensioner, anslutningar, stödarrangemang och tillämpligt tryck eller vakuum. En korrosionsbeständig yta kan inte kompensera för en kärlkropp som är olämplig för dess mekaniska service.
På liknande sätt påverkar substratets geometri beläggningssystemet. Hörn, inre övergångar, anslutningsöppningar och andra komplexa funktioner kan kräva särskild uppmärksamhet under ytbehandling, applicering och inspektion. Den föreslagna konstruktionen bör ge tillgång för applicering och verifiering av beläggningen där processen kräver skydd.
Ingenjörsprincip:Bedöm beläggningen och dess underliggande struktur som ett utrustningssystem. Kemisk kompatibilitet, barriärintegritet, strukturell design och processförhållanden måste alla stödja den avsedda tillämpningen.
Börja med processplikten
Innan du väljer ett fartyg, identifiera vilken roll det måste utföra. Ett lagerkärl innehåller ett material under en bestämd period. En mottagare samlar in material från en annan operation. En blandningstank stödjer blandning eller omrörning, medan en kolonn ger en miljö för en separationsprocess. Varje arbetsuppgift skapar olika krav på geometri, anslutningar, tillbehör och driftsförhållanden.
Att definiera denna funktion tidigt ger en praktisk grund för att utvärdera beläggningssystemet och utrustningens konfiguration. Det hjälper också till att förhindra en generisk specifikation från att förbise en processfunktion som påverkar den slutliga designen.
2. Viktiga beläggningsegenskaper
PFA-beläggning är vald för en kombination av material- och ytegenskaper. Betydelsen av varje egenskap beror på det kemiska mediet, den erforderliga graden av ytskydd, utrustningens utformning och hur fartyget kommer att drivas och rengöras.
Korrosionsbeständighet
PFA motstår en rad frätande kemikalier, vilket gör den till en kandidat för applikationer där en exponerad metallyta kanske inte ger den nödvändiga livslängden eller materialkompatibiliteten. Icke desto mindre bör inget urval baseras enbart på den allmänna beskrivningen av en kemikalie som syra, alkali, lösningsmedel eller oxidationsmedel.
Den exakta kemiska sammansättningen, koncentrationen, temperaturen, kontakttiden och processsekvensen bidrar alla till kompatibilitetsbedömningen. Blandningar och förändrade processkompositioner kräver särskild uppmärksamhet eftersom deras beteende kan skilja sig från det hos en isolerad kemikalie.
Ytans jämnhet och rengörbarhet
En slät polymeryta kan bidra till att minska kvarhållandet av processrester och kan göra rengöring lättare i lämpliga utrustningskonfigurationer. Denna egenskap kan vara relevant för fina kemiska och farmaceutiska processer där avlägsnande av restmaterial är ett viktigt driftkrav.
Enbart ytjämnhet garanterar dock inte rengöringsbarhet. Utrustningens geometri, döda zoner, dränerbarhet, typ av rester, rengöringsmedelskompatibilitet och rengöringsproceduren påverkar hur effektivt ett kärl kan rengöras. Inre munstycken, hörn, omrörargränssnitt och andra övergångar bör beaktas vid utvärdering av den övergripande designen.
Kontroll av kontaktytor
En kontinuerlig, lämplig beläggning kan minska direktkontakten mellan processmediet och metallsubstratet. Detta kan vara relevant där kontroll av metallkontakt eller potentiell kontaminering är viktig. Det faktiska resultatet beror på beläggningens integritet, den kemiska processen och de föroreningskontrollkrav som fastställts för applikationen.
Vid hög renhet måste hela systemet utvärderas snarare än att anta att en fluorpolymerbeläggning automatiskt uppfyller alla renhetskrav. Beläggningens skick, utrustningens renhet, anslutna komponenter, rengöringsprocedurer och möjligheten till materialretention bidrar alla till bedömningen.
Termisk prestanda
PFA kan användas i utvalda applikationer som involverar förhöjda eller reducerade temperaturer. Produktinformationen för detta utrustningssortiment listar ett temperaturområde på -20°C till 260°C. Detta bör behandlas som ett angivet intervall för teknisk utvärdering, inte som en universell driftgräns för varje kärl, beläggningssystem, kemikalie eller trycktillstånd.
Lämplig driftgräns måste bekräftas för den specifika utrustningen och hela driftcykeln. Temperaturen kan påverka polymerens beteende, kemisk kompatibilitet och interaktionen mellan beläggningen och metallsubstratet. Uppvärmning, kylning, upprepade termiska cykler och plötsliga temperaturförändringar bör därför identifieras under konstruktionen.
Täckning och beläggningsintegritet
En beläggnings funktion beror på dess tillstånd över den erforderliga inre ytan. Konsekvent täckning och lämplig tjocklek är viktigt, medan nålhål eller skador kan äventyra det lokala skyddet. Ytförberedelse och appliceringskontroll är därför viktiga överväganden under tillverkningen.
Inspektionsmetoden och acceptanskriterierna bör vara lämpliga för beläggningssystemet och kärlets design. Ett beläggningskrav bör identifiera de områden som ska skyddas, de tillämpliga tjocklekskraven och de inspektionsbevis som krävs innan utrustningen accepteras.
- Utvärdera kemikalieresistens mot det faktiska mediet och driftsförhållandena.
- Tänk på inverkan av ytfinish och kärlgeometri på rengöring.
- Definiera krav på kontaktytor och kontamineringskontroll där tillämpligt.
- Bekräfta temperatur- och tryckgränserna för hela utrustningen.
- Specificera beläggningsmetoder och acceptanskriterier före produktion.
3. Fyra huvudutrustningskonfigurationer
Belagda kärl tjänar olika uppgifter i en processanläggning. Storage tanks, receivers, mixing tanks, and columns may all require corrosion protection, but their shapes, connections, internal components, and operating sequences are not interchangeable.
3.1 PFA-belagda lagringstankar
Lagringstankar innehåller kompatibla kemiska material, råmaterial, intermediärer eller processvätskor tills de används eller överförs till en annan verksamhet. I dessa applikationer kan beläggningen förbli i kontakt med det lagrade mediet under en längre period.
Urvalsprocessen bör ta hänsyn till det lagrade mediets sammansättning och koncentration, den förväntade lagringstiden, de lägsta och högsta temperaturerna samt påfyllnings- och tömningsprocedurerna. Processbeskrivningen bör även täcka eventuella rengöringsmedel som kommer i kontakt med den inre ytan.
Kapaciteten bör definieras i termer av både den erforderliga arbetsvolymen och den nominella kärlvolymen. Den slutliga geometrin måste ta hänsyn till den avsedda vätskenivån, installationsarrangemanget, anslutningar och eventuella ytterligare processkrav.
- Bekräfta ämnet eller blandningen som ska lagras och dess driftsförhållanden.
- Ange nominell volym, användbar arbetsvolym och huvudmått.
- Identifiera krav på inlopp, utlopp, dränering, ventilering och instrumentering där så är tillämpligt.
- Granska åtkomst för inspektion, rengöring och rutinunderhåll.
En väldefinierad lagringsspecifikation kopplar samman materialkompatibilitet med installationens praktiska krav. Fartyget bör utvärderas för både dess inneslutningsfunktion och dess gränssnitt med det omgivande systemet.
3.2 PFA-belagda mottagare
Mottagare samlar in material från ett uppströmssteg innan innehållet överförs, bearbetas vidare eller styrs in i en annan del av anläggningen. Beroende på processen kan det inkommande materialet vara en vätska, kondensat, mellanprodukt eller ström vars sammansättning förändras under drift.
Mottagningstjänsten bestämmer erforderlig volym och anslutningsarrangemang. Konstruktörer bör förstå det inkommande flödet, hur mycket material som kan ackumuleras innan nästa överföring, och om tryck eller temperatur kan ändras under uppsamling och tömning.
En mottagare kan ha flera anslutningar för inkommande material, urladdning, avluftning, nivåövervakning eller andra funktioner. Deras positioner bör samordnas med processlayout, dräneringsbehov och åtkomstkrav. Den inre beläggningen måste vara lämplig för materialet som kommer in i kärlet, inklusive relevanta förändringar i dess sammansättning.
- Identifiera uppströmsutrustningen och egenskaperna hos den inkommande strömmen.
- Definiera förväntad ackumuleringsvolym och överföringsfrekvens.
- Ange inlopps-, utlopps-, ventilations- och övervakningsanslutningar.
- Tänk på tryckförändringar, kondens och temperaturvariationer där det är relevant.
Att definiera dessa driftsdetaljer hjälper till att fastställa mottagarens syfte inom det bredare processsystemet och ger en tydlig grund för att slutföra dess konfiguration.
3.3 PFA-belagda blandningstankar
Blandningstankar kombinerar två eller flera material eller upprätthåller en blandning under kontrollerade driftsförhållanden. Beroende på arbetsuppgiften kan utrustningen inkludera en omrörare, en axelingång, en drivenhet, tätningar, instrumentering och ytterligare materialanslutningar.
Tankens beläggning är bara en komponent i hela materialkontaktsystemet. Alla andra fuktade delar, inklusive tätningar och packningar, måste övervägas separat för kompatibilitet med processmediet. Deras temperatur- och tryckgränser måste också överensstämma med utrustningens plikt.
Mekaniska krav påverkar också konfigurationen. De förväntade vätskeegenskaperna, blandningsmålet, erforderlig arbetshastighet och processbeteende bör fastställas innan omrörararrangemanget slutförs. Gränssnittet mellan blandningsenheten och det belagda kärlet bör ses över så att mekaniska belastnings- och åtkomstkrav tillgodoses.
- Beskriv materialen som blandas och relevanta förändringar under drift.
- Specificera blandningsmålet och önskat omrörararrangemang.
- Identifiera axelingångar, tätningar, packningar, instrument och andra tillbehör.
- Se över rengöringsåtkomst och avlägsnande av rester från interna funktioner.
Det slutliga arrangemanget bör uppfylla processkraven utan att anta att samma omrörare eller anslutningslayout är lämplig för varje blandningstillämpning.
3.4 PFA-belagda kolumner
Belagda kolonner kan användas i separationsoperationer såsom destillation och rektifiering när processen kräver en korrosionsbeständig inre yta. Deras konfiguration beror på separationsplikten, driftsförhållanden, processmaterial och konstruktionen av de interna komponenterna.
Till skillnad från ett enkelt lagringskärl kan en kolonn innehålla flera interna funktioner som påverkar kontakten mellan processfaser. Beroende på designen kan arrangemanget innefatta interna strukturer och anslutningar som måste koordineras med beläggningsprocessen och inspektionskraven.
Processingenjörer bör definiera den avsedda separationsuppgiften, driftstemperatur och tryck, materialsammansättning och kraven på tillhörande utrustning. Den föreslagna beläggningsmetoden måste vara lämplig för pelarens geometri och de invändiga ytorna som kräver skydd.
- Beskriv den avsedda separationsprocessen och relevanta driftsteg.
- Identifiera processmediet och förväntade förändringar i sammansättningen.
- Ange kolumndimensioner, anslutningspositioner och interna konfigurationsdetaljer.
- Fastställ hur beläggningens täckning och integritet kommer att bedömas på relevanta ytor.
Utrustningsspecifikationen bör återspegla den faktiska separationsprocessen snarare än att behandla en kolonn som ett lagringskärl med en annan form.
| Typ av utrustning | Primär funktion | Huvudfokus på design | Nyckelinformation |
|---|---|---|---|
| Förvaringstank | Håller kemiska material under en viss period. | Inneslutning, lagringsförhållanden och överföringsåtkomst. | Lagrat medium och arbetsvolym. |
| Mottagare | Samlar in material från en uppströmsprocess. | Inkommande flöde, ackumulering och urladdning. | Överföringssekvens och anslutningslayout. |
| Blandningstank | Kombinerar material eller upprätthåller en blandning. | Omrörning, axelgränssnitt och fuktade tillbehör. | Blandningsplikt och materialegenskaper. |
| Kolumn | Stöder en separationsprocess. | Intern konfiguration och processförhållanden. | Separationsplikt och internt arrangemang. |
Dessa är allmänna funktionella distinktioner. Faktiska dimensioner, beläggningsmetoder och driftsgränser måste fastställas för den specificerade utrustningen och processen.
4. Kemisk kompatibilitet och processmedia
Kemisk kompatibilitet bör verifieras med hjälp av den faktiska processinformationen snarare än en bred materialkategori. Även om PFA har motståndskraft mot en rad frätande kemikalier, beror lämpligheten för en specifik beläggning på sammansättningen, koncentrationen, temperaturen och exponeringens varaktighet.
Identifiera den fullständiga kemiska sammansättningen
Börja med att lista de ämnen som kommer i kontakt med den belagda ytan. Inkludera huvudingredienserna, relevanta föroreningar, tillsatser, mellanprodukter och reaktionsprodukter. Om processen involverar en blandning bör hela sammansättningen beskrivas så noggrant som tillgängliga processdata tillåter.
Ett kemiskt namn i sig kanske inte fångar beteendet hos en koncentrerad lösning eller flerkomponentblandning. På liknande sätt kan kompositionen som kommer in i ett kärl skilja sig från kompositionen som finns närvarande senare i en sats eller efter ett separationssteg.
För processer som involverar förändrade kemiska förhållanden, identifiera de viktiga stegen separat. Detta gör det möjligt att utvärdera beläggningen mot de material den kan stöta på under hela arbetscykeln.
Redogör för koncentration och temperatur
Koncentration kan påverka kompatibilitetsbedömningen, särskilt när en process inkluderar utspädning, avdunstning, koncentration eller reaktion. The specification should distinguish typical values from the minimum and maximum conditions that the equipment may experience.
Temperaturen måste bedömas tillsammans med sammansättningen. En beläggning kan stöta på olika förhållanden under normal drift, uppvärmning, kylning, rengöring eller avstängning. Dess lämplighet bör bekräftas för de kombinationer av kemisk sammansättning och temperatur som är relevanta för applikationen.
Inkludera rengöringsmedel och hjälpmedel
Rengöring kan utsätta den inre ytan för ämnen som inte ingår i normal produktion. Rengöringslösningar, sköljvätskor och underhållsrelaterade kemikalier bör därför inkluderas i kompatibilitetsgranskningen varhelst de kommer i kontakt med beläggningen.
Hela rengöringsproceduren spelar också roll. Dess temperatur, exponeringstid och mekaniska verkan kan påverka utrustningen även om rengöringskemikalien i sig är kompatibel med polymeren. Kompatibiliteten för tätningar, packningar och andra våta komponenter bör också bekräftas.
Tänk på kontaktens varaktighet och driftsvariationer
Ett lagringskärl kan exponera sin beläggning för ett medium under en längre period, medan en mottagare kan stöta på kortare men upprepad kontakt. Ett blandningskärl kan uppleva mer varierande lokala förhållanden när material kombineras. Dessa olika uppgifter bör beskrivas vid utvärdering av beläggningens lämplighet.
Rimligen förutsebara processavvikelser bör också beaktas. Oväntade koncentrationsförändringar, förlängda uppehållsperioder eller en oavsiktlig kombination av material kan flytta processen bort från dess normala driftsförhållanden. Utrustningsspecifikationen bör identifiera sådana scenarier där de kan påverka beläggningen eller kärlets integritet.
Kompatibilitetschecklista:
- Kemiska identiteter, koncentrationer och relevanta blandningar.
- Processsteg där den kemiska sammansättningen förändras.
- Minsta, normala och maximala kontakttemperaturer.
- Rengöringsvätskor och andra hjälpmedel som kommer i kontakt med beläggningen.
- Förväntad kontakttid och relevanta processavvikelser.
Om viktiga kemikaliedata inte är tillgängliga, registrera osäkerheten för teknisk granskning. Kompatibilitet bör inte anses bekräftad bara för att en allmän materialbeskrivning tyder på resistens mot den primära kemikalien.
5. Temperatur, tryck och vakuumförhållanden
Driftförhållandena påverkar beläggningen och metallkärlet tillsammans. Temperaturen påverkar polymerens beteende och den kemiska kompatibiliteten, medan tryck- och vakuumförhållanden påverkar de mekaniska kraven som ställs på hela monteringen. Dessa parametrar bör utvärderas innan konfigurationen godkänns.
Temperaturgränser och termisk cykling
Den medföljande produktinformationen listar ett driftstemperaturområde på -20°C till 260°C för utrustningsområdet. Detta intervall bör bekräftas mot det individuella beläggningssystemet, kärlkonstruktionen, kemiskt medium och driftsförhållanden. Det ska inte tolkas som en garanti för att varje konfiguration är lämplig i hela sortimentet.
Specifikationen ska identifiera normal temperatur, högsta och lägsta temperaturer och förväntade temperaturförändringar under uppstart, drift, rengöring och avstängning. Om en reaktion genererar värme eller om processen använder uppvärmnings- och kylningscykler bör dessa steg inkluderas i bedömningen.
Snabba temperaturförändringar kan skapa ytterligare krav på förhållandet mellan polymerbeläggningen och metallsubstratet. Konstruktörer bör överväga den förväntade cykeln, varaktigheten och frekvensen när de avgör om den föreslagna utrustningen är lämplig.
Övertrycksdrift
Registrera det normala drifttrycket, designtrycket och förutsebara transienta förhållanden. Materialladdning, ångbildning, reaktion, urladdning och anslutningar till annan processutrustning kan orsaka tryckförändringar som påverkar kärlets design.
Kärlets tryckförmåga beror på den strukturella designen och relevanta tillbehör, inte bara på beläggningsmaterialet. Kroppen, lederna, munstyckena, locken och andra tryckinnehållande egenskaper måste bedömas enligt tillämpliga designkrav.
Vakuumförhållanden
Vakuumservice kräver explicit utvärdering eftersom den ger en tryckskillnad som skiljer sig från övertrycksdrift. Vakuum kan uppstå under bearbetning, kondensation, pumpning eller andra driftssteg.
Specifikationen bör identifiera det lägsta absoluta trycket, temperaturen vid vilken vakuum kan uppstå, exponeringens varaktighet och det förväntade antalet cykler. Strukturen och beläggningssystemet måste vara lämpliga för dessa förhållanden.
Kemisk beständighet ensam etablerar inte vakuumlämplighet. Inte heller bör lämpligheten hos ett kärl under övertryck tas som bevis på att samma konfiguration tål den specificerade vakuumbelastningen.
Utvärdera det kombinerade driftsomslaget
Temperatur, tryck och kemisk sammansättning bör bedömas tillsammans. Om maximal temperatur och ett extremt tryck eller vakuum kan inträffa under samma processsteg, bör den kombinationen identifieras. Där driftsstadier har olika krav bör konstruktionsgranskningen återspegla varje steg snarare än att kombinera orelaterade gränser till ett antaget tillstånd.
| Parameter | Obligatorisk information | Ingenjörsgranskning |
|---|---|---|
| Temperatur | Normalområde, extremer och termisk cykel. | Beläggningens lämplighet och aggregatets termiska beteende. |
| Positivt tryck | Drifttryck, designtryck och transienter. | Strukturell design och tryckhaltiga komponenter. |
| Vakuum | Minsta absoluta tryck, varaktighet och temperatur. | Hela kärlets lämplighet under angiven tryckskillnad. |
| Processcykling | Start, avstängning, rengöring och upprepade ändringar. | Kombinerade termiska, mekaniska och kemiska förhållanden. |
6. Komplex geometri och beläggningstäckning
Intern geometri kan påverka både beläggningsapplikationen och den färdiga utrustningens förmåga att utföra sin processuppgift. Plana eller relativt enkla ytor ger olika tillämpningsutmaningar från kärl med flera öppningar, inre övergångar, smala ytor och komplexa anslutningar.
Förstå den inre ytans layout
Innan du väljer ett beläggningsarrangemang, identifiera alla ytor som kräver skydd. Inkludera huvudkärlets vägg, inre beslag, munstycken, anslutningsövergångar och andra processkontaktområden där specifikationen kräver en belagd yta.
Ritningar ska tydliggöra vilka ytor som ingår och var den belagda gränsen slutar. Detta är särskilt användbart när ett kärl innehåller flera anslutningstyper eller komponenter tillverkade med olika tillverkningsmetoder.
Var uppmärksam på övergångar och öppningar
Munstycksöppningar, hörn, förändringar i diameter och inre övergångar kan kräva mer uppmärksamhet än en stor, tillgänglig yta. Deras geometri kan påverka beläggningsåtkomst, täckning, inspektion och enhetligheten hos det färdiga lagret.
Dessa områden bör beaktas vid utrustningsdesign, inte bara efter att tillverkningen har påbörjats. Om tillgången är begränsad bör tillverkningsplanen fastställa hur beläggningen kommer att appliceras och verifieras enligt de kriterier som krävs.
Koordinera geometri med inspektion
Beläggningstäckning och beläggningsinspektion är nära besläktade. En yta som är svår att nå under appliceringen kan också vara svår att undersöka efter beläggningsprocessen. Konstruktionen bör ta hänsyn till de inspektionsmetoder som valts för utrustningen.
Erforderlig tjocklek, täckning och integritetskontroller bör definieras i enlighet med den specifika beläggningskonstruktionen. Besiktningsplanen ska identifiera vilka ytor som ska undersökas, hur de ska bedömas och vilka resultat som utgör acceptans.
Överväg ytförberedelse och tillverkningstillgång
Beläggningsprocessen börjar innan polymeren appliceras. Ytförberedelse, underlagets tillstånd och tillgång till de områden som krävs kan påverka tillverkningsprocessen. De exakta förberedelserna och applikationskraven beror på den valda metoden och utrustningens design.
Dimensionsförändringar eller sena modifieringar kan påverka de ytor som är tillgängliga för applicering och inspektion. Av denna anledning bör kärlkonfigurationen ses över innan tillverkningsritningar och beläggningskrav slutförs.
Balansera beläggningskrav med processfunktionalitet
Ett kärls inre struktur måste uppfylla både processfunktionen och beläggningskraven. Till exempel kan en blandningstank behöva specifika interna egenskaper för att utföra sin avsedda uppgift, medan en kolonn kan innehålla komponenter som är nödvändiga för separation. Dessa funktioner bör utformas och ses över som en del av det kompletta utrustningssystemet.
Målet är att etablera en konfiguration som möter processbehoven samtidigt som den tillåter den erforderliga beläggningstäckningen och inspektionen. Varken ytskydd eller processfunktionalitet bör betraktas isolerat.
7. Inspektion och kvalitetsverifiering
Inspektion hjälper till att fastställa om den tillverkade beläggningen uppfyller de överenskomna tekniska kraven. Inspektionsplanen bör utvecklas för den specifika utrustningen och beläggningssystemet, med hänsyn till utrustningens geometri, processbelastning, tillämpliga standarder och acceptanskriterier.
Inspektion av beläggningens tjocklek
Beläggningstjocklek är en viktig del av specifikationen där definierade tjocklekskrav gäller. Det erforderliga intervallet och metoden för att verifiera det bör bekräftas före produktion. Inspektionsmetoden måste vara lämplig för beläggningen, substratet och utrustningens konfiguration.
Mätningar bör utvärderas mot de överenskomna kriterierna snarare än att förlita sig på ett allmänt uttalande om att beläggningen verkar enhetlig. Om olika områden har olika krav bör inspektionsplanen identifiera dessa områden och förklara hur överensstämmelse kommer att bedömas.
Pinhole-detektering och beläggningsintegritet
Pinhole-detektering kan hjälpa till att identifiera vissa defekter som kan påverka beläggningens barriärfunktion. Dess lämplighet, procedur och acceptanskriterier beror på det specifika beläggningssystemet och utrustningens design.
Metoden bör väljas i enlighet med beläggningens tjocklek, materialegenskaper, substrat och relevanta tekniska krav. Inspektionsinställningarna bör inte antas vara identiska för varje produkt. Den överenskomna proceduren bör identifiera utrustningen som inspekteras och hur resultaten kommer att dokumenteras.
Trycktestning och utrustningens integritet
Den medföljande produktinformationen identifierar trycktestning bland de kontroller som anges före leverans. Relevant testtyp, procedur och acceptansvillkor bör bekräftas för den individuella utrustningen i enlighet med dess design och tillämpliga krav.
Trycktestning och beläggningsinspektion tar upp olika aspekter av den färdiga monteringen. Ett strukturellt eller tryckrelaterat test fastställer inte automatiskt beläggningens integritet, medan beläggningsundersökning inte ersätter de nödvändiga strukturella kontrollerna.
Besiktning av svåra områden
Munstycken, öppningar, hörn och andra förändringar i geometri kan kräva särskild inspektion. Deras placering och form kan påverka åtkomsten till den belagda ytan och valet av inspektionsmetod.
Besiktningskraven bör därför samordnas med utrustningsritningen. Detta gör att tillverkningsteamet kan identifiera kritiska områden och fastställa hur varje erforderlig yta kommer att kontrolleras innan utrustningen släpps.
Definiera poster och acceptanskriterier
En användbar inspektionsspecifikation identifierar proceduren, området eller komponenten som bedöms, tillämpliga acceptanskriterier och de dokument som krävs för granskning. Beroende på projektet kan journalpaketet innehålla godkända ritningar, resultat av beläggningstjocklek, registreringar av pinhole-detektering, trycktestdokumentation och register över accepterade avvikelser.
Den exakta dokumentationen beror på projektets krav. Att komma överens om det före tillverkningen bidrar till att säkerställa att kunden och tillverkaren använder samma kriterier när de granskar det färdiga kärlet.
Checklista för inspektionsplanering:
- Identifiera erforderliga beläggningsytor och tjocklekskriterier.
- Definiera den tillämpliga proceduren för upptäckt av nålhål där så krävs.
- Bekräfta trycktestkraven för utrustningens design.
- Identifiera svåra geometrier som kräver särskild inspektionsuppmärksamhet.
- Kom överens om acceptanskriterier och nödvändiga inspektionsdokument.
8. Industriella tillämpningar
PFA-belagda processkärl kan övervägas i industrier som hanterar korrosiva medier eller kräver kontroll av kontakt mellan processmaterialet och en metallyta. Lämplig konfiguration beror på avsedd drift, kemisk kompatibilitet, utrustningsdesign och driftsförhållanden.
Finkemisk produktion
Finkemisk tillverkning kan involvera flera reaktions-, lagrings-, blandnings- och separationssteg. Olika processsteg kan utsätta utrustning för ändrade kemiska sammansättningar, koncentrationer och temperaturer.
En belagd tank kan övervägas för kompatibel materiallagring, medan ett belagt blandningskärl kan vara lämpligt där en inre skyddsyta och ett definierat blandningsarrangemang krävs. Separationssteg kan kräva en kolumnkonfiguration som är utformad kring processuppgiften och intern geometri.
Urvalsprocessen bör identifiera materialet i varje steg, driftscykeln och de tillbehör som kommer i kontakt med processmediet. Om den kemiska sammansättningen ändras under bearbetningen bör förenlighetsbedömningen omfatta de relevanta stegen.
Farmaceutisk bearbetning
Farmaceutisk bearbetning kan innebära lagring, mottagning, blandning och överföring av kemiska material eller intermediärer. I dessa miljöer kan val av utrustning innebära både kemisk kompatibilitet och krav på ytrenhet.
En belagd yta kan bidra till att minska direktkontakten mellan kompatibla processmedia och det underliggande metallsubstratet. Lämpligheten för en viss farmaceutisk process beror dock också på de erforderliga kriterierna för föroreningskontroll, den fullständiga utrustningens konfiguration, rengöringsprocedurer och verifiering av beläggningens integritet.
Processingenjörer bör identifiera nödvändiga rengöringsmetoder, de material som används i varje steg och inspektionsförväntningarna. Ett allmänt påstående om ytjämnhet eller kemikaliebeständighet ersätter inte applikationsspecifik bedömning.
Ny energi och elektronisk kemisk bearbetning
Vissa nya energi- och elektroniska kemiska tillämpningar involverar korrosiva material eller processer där kontroll av metallkontakt är viktig. Förvaring, överföring, blandning och relaterade operationer kan därför kräva utrustning med en lämplig inre skyddsyta.
Den faktiska kemiska sammansättningen och processförhållandena måste styra valet. Där kontamineringskontroll är en prioritet bör beläggningssystemet, anslutna komponenter, rengöringsmetod och inspektionskriterier beaktas tillsammans. Utrustningen bör bedömas mot kraven i den specifika processen snarare än att väljas enbart för att den tillhör en viss bransch.
Laboratorie- och pilotanläggningar
Laboratorie- och pilotanläggningar kan använda mindre kärl för att utvärdera reaktioner, blandningsprocedurer eller separationsprocesser innan ett större produktionsarrangemang etableras. Sådan utrustning kräver fortfarande en tydlig definition av kemisk kompatibilitet, driftstemperatur, tryck eller vakuum och krav på materialkontakt.
Anslutningar och interna konfigurationer kan vara särskilt viktiga när utrustningen måste rymma olika processsteg eller instrument. Besiktningsplanen bör även passa fartygets konstruktion och avsedda driftsförhållanden.
När en pilotprocess senare skalas upp bör konstruktionen omvärderas istället för att bara multiplicera fartygets kapacitet. Förändringar i dimensioner, blandningsbeteende, termiska förhållanden och tryckkrav kan förändra de tekniska övervägandena.
Matcha utrustningstypen med applikationen
Enbart branschklassificeringen avgör inte om ett visst fartyg är lämpligt. En lagringsplikt i en finkemifabrik kan ha andra krav än en separationsverksamhet i samma anläggning. Processfunktionen, driftsförhållandena, beläggningsspecifikationen och installationslayouten bör förbli de primära urvalsfaktorerna.
- För lagring, definiera medium, lagringslängd, användbar volym och överföringsbehov.
- För mottagning, specificera inkommande strömkarakteristika och utloppsarrangemang.
- För blandning, identifiera blandningsfunktionen, omrörarkonfigurationen och våta tillbehör.
- För separation, ange krav på processdrift, kolumngeometri och interna konfigurationskrav.
9. Rengöring, underhåll och drift
Den fortsatta lämpligheten för belagd utrustning beror på lämplig installation, driftsprocedurer, rengöringsmetoder och underhåll. Ett bra ytskydd vid leverans eliminerar inte behovet av att hantera driftsförhållanden och inspektera fartyget i drift.
Hantera och installera kärlet försiktigt
Transport, lyft och positionering ska följa utrustningens godkända hanteringsinstruktioner och avsedda lyftarrangemang. Okontrollerade stötar eller olämpliga lyftmetoder kan skada beläggningen eller andra delar av aggregatet även om kärlets utsida inte visar några tydliga tecken på skada.
Under installationen, kontrollera att kärlets stöd och röranslutningar är i linje med det godkända arrangemanget. Påtvingad inriktning eller oplanerade belastningar på munstycken kan införa spänningar som kanske inte har inkluderats i de ursprungliga konstruktionsantagandena.
Innan driften påbörjas, kontrollera den installerade konfigurationen mot de godkända ritningarna. Bekräfta kärlets position, anslutningar, instrument och tillbehör och slutför de nödvändiga kontrollerna före idrifttagning.
Kontrollera start- och avstängningsförhållanden
Driftsprocedurer bör fastställa hur kärlet fylls, värms eller kyls, trycksätts där tillämpligt och återställs till ett säkert tillstånd. Om vakuum, termisk cykling eller snabba förändringar i processförhållanden är möjliga, bör dessa scenarier inkluderas i den godkända bruksanvisningen.
Oväntade förändringar i tryck, temperatur eller kemisk sammansättning kan flytta utrustningen utanför dess godkända driftsram. Rutinerna bör förklara hur sådana avvikelser upptäcks och åtgärdas snarare än att tillåta fartyget att fortsätta arbeta under obedömda förhållanden.
Välj kompatibla rengöringsmedel
Rengöringsmedel måste vara kompatibla med beläggningen och alla andra våta komponenter. Rengöringstemperaturen, kontakttiden, sköljningsproceduren och eventuell mekanisk åtgärd bör också beaktas. Kompatibilitet med det huvudsakliga processmediet etablerar inte automatiskt lämplighet för rengöringsprocessen.
Ytrengöringsmetoder bör följa utrustningens instruktioner. Slipande verktyg eller procedurer som kan repa, skära eller på annat sätt skada beläggningen bör inte användas om de inte är specifikt godkända för den relevanta konstruktionen.
Utrustningsdesign påverkar också rengöringsresultatet. Dränering, åtkomst, interna anslutningar och områden där material kan ansamlas bör beaktas när rengöringsproceduren upprättas.
Inspektera för tecken på ytskador
Rutinunderhåll bör följa de inspektionskrav som är lämpliga för applikationen. Synliga skador, ovanligt driftbeteende eller förändringar kring anslutningar kan kräva ytterligare undersökning. Inspektionsprocessen bör följa den godkända metoden snarare än att endast förlita sig på visuellt utseende.
Om en beläggningsdefekt misstänks, bör orsaken och omfattningen utvärderas innan någon reparation eller modifiering utförs. Reparationsmetoderna måste vara lämpliga för det ursprungliga beläggningssystemet, substratet, utrustningens geometri och avsedda processförhållanden.
Upprätthåll noggranna driftsjournaler
Register över driftsförhållanden, städaktiviteter, inspektionsresultat, underhållsarbete och modifieringar av utrustning kan hjälpa till att identifiera återkommande problem. De stöder också jämförelse mellan de ursprungliga konstruktionsvillkoren och den faktiska processuppgiften.
Om det kemiska mediet, koncentrationen, driftstemperaturen, trycket eller rengöringsmetoden ändras väsentligt, bör utrustningen ses över innan den reviderade processen introduceras. Ett kärl som godkänts för en uppsättning villkor bör inte automatiskt anses lämpligt för en annan tillämpning.
10. Belagd utrustning och arkfodrad utrustning
PFA-beläggning och plåtfoder är olika sätt att skapa en korrosionsbeständig inre yta. Det lämpliga alternativet beror på kärlets geometri, processkrav, beläggnings- eller foderspecifikation, driftsförhållanden och tillverkningsmetod.
Hur konstruktionsmetoderna skiljer sig åt
En PFA-beläggning appliceras på metallsubstratet med en lämplig appliceringsprocess. Detta tillvägagångssätt kan övervägas för vissa inre strukturer där beläggningsmetoden kan ge den erforderliga täckningen och där komplex geometri gör yttillträde och enhetlighet viktiga designöverväganden.
Plåtfodrad utrustning använder ett separat polymerfoder installerat i kärlet. Dess konstruktion, fogar, övergångar, infästningsarrangemang och geometri skiljer sig från en applicerad beläggning. Varje metod måste utvärderas enligt sina egna tekniska krav.
Varför geometri påverkar beslutet
Kärlgeometri kan påverka hur ett inre skyddsskikt installeras eller appliceras, såväl som hur dess integritet inspekteras. Många munstycken, invecklade inre egenskaper och förändringar i ytriktning kan påverka vilken konstruktionsmetod som är praktisk för den avsedda applikationen.
Komplex geometri i sig visar dock inte att en metod alltid är att föredra. Den specifika tillverkningsprocessen, den möjliga täckningen, inspektionskraven och prestandavillkoren måste ses över innan det slutliga valet görs.
Jämför de kompletta utrustningskraven
Valet bör ta hänsyn till det kemiska mediet, driftstemperatur, tryck eller vakuum, kärldimensioner, erforderliga interna detaljer och förväntade underhållsmetoder. Specifikationen bör också klargöra hur beläggnings- eller foderintegritet kommer att bedömas och vilka kriterier som avgör acceptans.
| Jämförelsefaktor | Applicerad PFA-beläggning | Plåtbeklädd konstruktion |
|---|---|---|
| Byggmetod | Polymerbeläggning applicerad på metallsubstratet. | Separat polymerplåtsfoder installerat inuti kärlet. |
| Geometriöverväganden | Applikationsåtkomst och täckning måste utvärderas för den interna formen. | Plåtinstallation, fogar, övergångar och invändiga mått kräver granskning. |
| Kvalitetsverifiering | Inspektionsmetoderna måste passa beläggningsmaterialet, tjockleken och utrustningens geometri. | Inspektionen måste passa foderkonstruktionen, lederna och kärlets konfiguration. |
| Driftlämplighet | Beror på beläggningens integritet, kemisk kompatibilitet, temperatur och tryckförhållanden. | Beror på foderkompatibilitet, konstruktion, fogar och driftsförhållanden. |
| Designbeslut | Överväg var appliceringstäckning och beläggningsinspektion kan uppfylla specifikationen. | Fundera på var den föreslagna plåtkonstruktionen uppfyller utrustningskraven. |
Denna jämförelse beskriver generella konstruktionsskillnader. Det fastställer inte att någon av metoderna är allmänt sett bättre eller lämpar sig för varje kemisk process.
Beslutet bör följa de tekniska kraven i den enskilda ansökan. Kemisk kompatibilitet, komplett utrustningsdesign, tillverkningskapacitet, inspektion och driftsgränser måste alla beaktas innan en beläggnings- eller fodermetod godkänns.
11. Förbereda en teknisk specifikation
En väl förberedd specifikation ger utrustningsingenjörsteamet den information som behövs för att bedöma det föreslagna fartyget och identifiera olösta designfrågor. Den ska förklara processuppgiften, kemisk miljö, mekaniskt arbetsområde, dimensioner, anslutningskrav och kvalitetsförväntningar.
Följande sekvens kan hjälpa till att organisera informationen innan en designgranskning eller offertförfrågan.
-
Definiera utrustningens funktion.
Identifiera om kärlet ska användas för lagring, mottagning, blandning eller separation. Beskriv materialflödet, ansluten utrustning och driftsstadier som definierar dess roll i processen.
-
Dokumentera processmediet.
Lista de kemiska ämnen, koncentrationer, relevanta blandningar, föroreningar, reaktionsprodukter och rengöringsmedel som kan komma i kontakt med den inre ytan.
-
Upprätta driftkuvertet.
Ange normala och extrema temperaturer, drift- och designtryck, vakuumförhållanden där så är tillämpligt och de processsteg där dessa förhållanden kan inträffa.
-
Bekräfta kapacitet och dimensioner.
Ange nominell kapacitet, erforderlig arbetsvolym, övergripande dimensioner, installationsbegränsningar, supportkrav och tillgänglig underhållsåtkomst.
-
Förbered anslutnings- och tillbehörsschemat.
Identifiera munstycken, öppningar, avlopp, ventiler, instrument, omrörararrangemang och andra komponenter. Inkludera position, storlek, anslutningstyp och relevant ritningsinformation.
-
Definiera krav på beläggning och inspektion.
Specificera de områden som ska beläggas, relevanta tjocklekskriterier, tillämpliga integritetskontroller, erforderlig trycktestning, acceptanskriterier och nödvändig dokumentation.
-
Se över installations- och underhållsbehov.
Identifiera åtkomstbegränsningar, anslutningsgränssnitt, rengöringskrav, förväntade underhållsmetoder och eventuella begränsningar som uppstår från den befintliga anläggningens layout.
-
Lös öppna tekniska frågor.
Registrera saknad kemikalieinformation, osäkra driftsförhållanden, motstridiga dimensioner och detaljer som kräver bekräftelse innan den slutliga designen godkänns.
Checklista för teknisk information
| Kategori | Obligatorisk information | Ändamål |
|---|---|---|
| Processplikt | Utrustningsfunktion, driftsteg, materialflöde och ansluten utrustning. | Upprättar den nödvändiga konfigurationen. |
| Kemiskt medium | Sammansättning, koncentration, blandningar, föroreningar och rengöringsmedel. | Stöder kompatibilitetsbedömning. |
| Driftsförhållanden | Temperatur, tryck, vakuum och processvariationer. | Definierar driftsenveloppen. |
| Mått | Nominell kapacitet, arbetsvolym, total storlek och installationsbegränsningar. | Kontrollerar kapacitet och anläggningsintegration. |
| Anslutningar | Munstyckspositioner, öppningar, instrument, omrörardetaljer och tillbehör. | Koordinerar gränssnitt och internt arrangemang. |
| Kvalitetssäkring | Beläggningstjocklek, integritetskontroller, trycktestning och acceptanskriterier. | Definierar hur överensstämmelse ska verifieras. |
Om ritningar finns tillgängliga, inkludera dem i den tekniska granskningen. Befintliga rörlayouter, grunddetaljer och installationsrestriktioner kan vara viktiga när fartyget måste passa in i en etablerad anläggning.
Om en önskad parameter är okänd, gör den osäkerheten synlig. En tydlig lista över öppna poster gör det möjligt för de ansvariga parterna att ta itu med den saknade informationen innan den föreslagna specifikationen slutförs.
12. Vanliga urvalsmisstag
Många problem med utrustningsspecifikationer uppstår när beläggningen behandlas som den enda faktorn som avgör lämpligheten. En pålitlig urvalsprocess tar också hänsyn till metallstrukturen, utrustningens geometri, driftsförhållanden, installation och nödvändig inspektion.
Att anta allmän kemikaliebeständighet garanterar lämplighet
Ett brett uttalande om PFA:s kemikaliebeständighet etablerar inte kompatibilitet med varje koncentration, blandning eller driftstemperatur. Den faktiska tillämpningen kan innefatta rengöringsmedel eller processsteg med olika kemiska sammansättningar.
Bättre tillvägagångssätt:Identifiera alla relevanta processmedia och bekräfta kompatibilitet mot den verkliga temperaturen, koncentrationen, exponeringen och driftsförhållandena.
Behandla ett angivet temperaturintervall som universellt
Ett publicerat utrustningssortiment kan beskriva det avsedda produktutbudet, men den tillåtna gränsen för ett enskilt kärl beror på dess konstruktion, beläggningssystem, medium, tryck och driftscykel.
Bättre tillvägagångssätt:Bekräfta temperaturgränserna för den valda konfigurationen och utvärdera kombinationerna av temperatur och tryck som uppstår under drift.
Anger endast fartygets kapacitet
Enbart kapaciteten fastställer inte de övergripande dimensionerna, arbetsvolymen, anslutningspositionerna eller installationskraven. Ett kärl med rätt nominell volym kan fortfarande vara olämpligt för den tillgängliga anläggningens layout eller den avsedda processdriften.
Bättre tillvägagångssätt:Ange arbetsvolym, huvuddimensioner, anslutningskrav, åtkomstbegränsningar och supportarrangemang tillsammans.
Med utsikt över komplexa interna funktioner
Öppningar, hörn, övergångar och interna komponenter kan påverka applicering av beläggning, täckning och åtkomst till inspektion. Om dessa funktioner inte granskas tidigt, kan viktiga krav vara svåra att hantera efter att tillverkningen har påbörjats.
Bättre tillvägagångssätt:Ge en tillräckligt detaljerad ritning och definiera de ytor som kräver skydd, tillsammans med inspektionsmetoden för kritiska områden.
Ignorera tillbehör och fuktade komponenter
Den belagda huvudytan kan vara kompatibel med processmediet medan en tillhörande tätning, packning, instrument eller annan komponent inte är det. Dessa delar måste granskas separat som delar av det kompletta utrustningssystemet.
Bättre tillvägagångssätt:Inkludera relevanta tillbehör i granskningen av materialkompatibilitet och drifttillstånd.
Lämnar inspektionskriterierna odefinierade
Ett generellt krav på en beläggning av hög kvalitet anger inte hur det färdiga lagret kommer att undersökas eller vad som är acceptans. Detta kan göra verifieringen inkonsekvent eller ofullständig.
Bättre tillvägagångssätt:Kom överens om tillämpliga inspektionsprocedurer, tjocklekskrav, integritetskontroller, testförhållanden och register före produktion.
Misslyckas med att omvärdera en förändrad process
Ett kärl som valts för en process kanske inte förblir lämpligt om det kemiska mediet, koncentrationen, temperaturen, trycket eller rengöringsproceduren ändras. Även en relativt liten processmodifiering kan påverka ett eller flera av de ursprungliga antagandena.
Bättre tillvägagångssätt:Granska ändringar mot den godkända utrustningsspecifikationen innan de reviderade driftsvillkoren införs.
Urvalsprincip:Beläggning, kärlstruktur, processuppgift och inspektionsplan måste utvärderas tillsammans. Att endast bekräfta ett av dessa element är inte tillräckligt för att fastställa lämpligheten av den kompletta utrustningsenheten.
13. Anpassad konfiguration och designgranskning
Industriella processkärl behöver ofta passa en viss kapacitet, anläggningslayout, anslutningsarrangemang eller intern konfiguration. Anpassning kan möta dessa krav, men den föreslagna designen måste förbli i överensstämmelse med de avsedda kemiska och mekaniska driftsförhållandena.
Zhuoyantillhandahåller industriella rostskyddsbeklädnader och design och tillverkning av kemisk utrustning. Utrustningskonfigurationer kan diskuteras i relation till erforderlig kärltyp, dimensioner, inre struktur, munstycksarrangemang och specificerade processförhållanden.
Börja med den avsedda applikationen
Den inledande diskussionen bör fastställa vad fartyget ska göra och vilka ytor som behöver korrosionsskydd. En lagringstank kan kräva ett relativt enkelt arrangemang av överföringsanslutningar, medan en blandningstank eller kolonn kan behöva en mer detaljerad intern konfiguration.
Att definiera viktiga processfunktioner hjälper till att skilja nödvändiga funktioner från valfria tillbehör. Det upprättar också en mer exakt grund för att granska kärlgeometri, beläggningstäckning, driftsförhållanden och underhållstillgång.
Ange mått och anslutningsdetaljer
Kärlvolym, övergripande dimensioner, munstyckespositioner, åtkomstöppningar, stöd och tillbehörskrav bör dokumenteras så tydligt som möjligt. Om utrustningen måste anslutas till ett befintligt system ska relevanta anläggningsritningar och gränssnittsmått inkluderas.
Detaljer bör kontrolleras tillsammans snarare än var för sig. En förändring av munstyckets position kan till exempel påverka rörledningarnas inriktning, inre åtkomst och de områden som kräver beläggningsinspektion.
Bekräfta driftförhållandena före godkännande
Det kemiska mediet, koncentrationen, temperaturen, trycket eller vakuumkraven och processcykeln bör ses över innan konfigurationen slutförs. Eventuell osäkerhet som kan påverka beläggningens lämplighet eller strukturell design bör förbli en öppen teknisk post tills den är löst.
Om applikationen involverar förhöjda temperaturer, tryckförändringar eller vakuumdrift, bör den valda konfigurationen utvärderas specifikt för dessa förhållanden. En allmän beskrivning av utrustningssortimentet bör inte ersätta bekräftelsen av de gränser som gäller för det föreslagna fartyget.
Samordna tillverkning och kvalitetskrav
De godkända tekniska dokumenten bör identifiera den avsedda utrustningens konstruktion, beläggningskrav, anslutningar, tillbehör och relevanta inspektionskriterier. Detta ger en gemensam grund för att granska den tillverkade produkten.
Kontroll av beläggningens tjocklek, detektering av nålhål, tryckprovning och andra inspektioner bör specificeras där så krävs av utrustningens konstruktion. Deras tillämpliga metoder och acceptansgränser bör överenskommas innan tillverkningen släpps.
Förbered information för en teknisk diskussion
- Utrustningstyp och avsedd processfunktion.
- Kemisk sammansättning, koncentration, blandningar och rengöringsmedel.
- Normala och extrema driftstemperaturer.
- Drifttryck, designtryck och vakuumförhållanden där så är tillämpligt.
- Erforderlig nominell kapacitet, arbetsvolym och övergripande mått.
- Munstycksschema, anslutningspositioner, interna funktioner och tillbehör.
- Beläggningstjocklek, integritetsinspektion, testning och acceptanskrav.
- Installationsritningar, anläggningsgränssnitt och åtkomstbegränsningar.
Dessa detaljer ger en praktisk utgångspunkt för teknisk bedömning och offert. Den slutliga designen bör bekräftas efter att de kemiska, mekaniska, dimensionella och kvalitetskraven har granskats för den avsedda tjänsten.
14. Vanliga frågor
Följande svar täcker vanliga frågor om PFA-beläggning, utrustningskonfiguration, driftsförhållanden och teknisk utvärdering.
Vad används PFA-beläggning till vid kemisk bearbetning?
PFA-beläggning skapar en fluorpolymerbarriär över en metallyta för att ge korrosionsskydd för kompatibla processmedia. Den kan användas i lagringstankar, mottagare, blandningstankar och kolonner. Den lämpliga konfigurationen beror på kemisk kompatibilitet, utrustningens geometri, driftsförhållanden och processens krav.
Vad är skillnaden mellan PFA-belagd och arkfodrad utrustning?
En beläggning appliceras på metallsubstratet, medan plåtfodrad utrustning använder ett separat polymerfoder installerat inuti kärlet. Metoderna innebär olika konstruktions- och besiktningsöverväganden. Valet beror på kärlets geometri, processförhållanden, krav på foder eller beläggning och vilken tillverkningsmetod som är lämplig för applikationen.
Vilket temperaturområde är specificerat för detta utrustningsområde?
Den medföljande produktinformationen visar ett temperaturområde på -20°C till 260°C. Detta område måste bekräftas för det valda kärlet, beläggningskonstruktionen, kemiskt medium, tryckförhållanden och driftscykel. Det bör inte antas gälla automatiskt för varje utrustningskonfiguration.
Kan kärlets dimensioner och inre konfiguration anpassas?
Utrustningskonfiguration kan diskuteras i enlighet med önskad kärltyp, kapacitet, dimensioner, munstyckspositioner, inre struktur och processtillbehör. Det genomförbara arrangemanget beror på avsedd användning, tillverkningsmetod, beläggningskrav och specificerade driftsförhållanden.
Hur ska kemisk kompatibilitet utvärderas?
Identifiera den fullständiga kemiska sammansättningen, koncentrationen, driftstemperaturen, exponeringens varaktighet och eventuella relevanta rengöringsmedel eller processvariationer. Kompatibilitet bör bekräftas för den valda beläggningen och faktiska driftsförhållanden. Ett allmänt uttalande om kemikalieresistens är inte ett substitut för tillämpningsspecifik utvärdering.
Vilka inspektionsmetoder kan användas för beläggningen?
Den medföljande produktinformationen specificerar pinhole-detektering, beläggningstjockleksinspektion och trycktestning före leverans. De exakta procedurerna och acceptanskriterierna bör bekräftas för den individuella utrustningen och dess konstruktion. Dessa kontroller tar upp olika aspekter av beläggningens skick och utrustningens integritet.
Garanterar en slät beläggning enkel rengöring?
Nej. En slät yta kan bidra till att minska materialretention, men den faktiska rengöringsbarheten beror också på kärlets geometri, restegenskaper, dränering, åtkomst, rengöringsmedel, temperatur och rengöringsprocedurer. Den fullständiga utrustningens design och den avsedda rengöringsmetoden bör bedömas tillsammans.
Vilken information behövs för att begära en lämplig utrustningskonfiguration?
Ange avsedd processfunktion, kemisk sammansättning och koncentration, driftstemperatur, tryck- eller vakuumkrav, erforderlig kapacitet, övergripande dimensioner, anslutningslayout, interna funktioner, tillbehör och inspektionskrav. Befintliga anläggningsritningar och installationsrestriktioner kan också hjälpa ingenjörsteamet att utvärdera det föreslagna arrangemanget.
15. Slutliga tekniska överväganden
Att väljaPFA-belagda utrustningarför en kemisk process krävs en samordnad bedömning av beläggningskompatibilitet, yttäckning, utrustningsstruktur, driftsförhållanden och processkrav. Lagringstankar, mottagare, blandningstankar och kolonner fyller olika funktioner, så varje konfiguration måste utvecklas kring sin avsedda uppgift.
En tillförlitlig specifikation bör definiera kemiskt medium och koncentration, temperaturområde, tryck- eller vakuumförhållanden, kapacitet, dimensioner, anslutningar och tillbehör. Krav på beläggningstjocklek, pinhole-detektering, trycktestning och andra tillämpliga inspektionskriterier bör också fastställas före tillverkning.
Installation, rengöring, underhåll och förutsebara processvariationer är en del av den övergripande utrustningsbedömningen. De hjälper till att avgöra om den föreslagna konstruktionen och beläggningsarrangemanget är lämpliga för de förväntade förhållandena under hela driftscykeln.
Genom att definiera dessa krav tidigt och lösa tekniska osäkerheter innan konstruktionsgodkännande kan processingenjörer skapa en tydligare grund för utrustningskonfiguration, kvalitetsverifiering och integration i produktionssystemet.
Diskutera dina PFA-beläggningskrav
Ange ditt kemiska medium, koncentration, driftstemperatur, tryck- eller vakuumförhållanden, kärlkapacitet, anslutningslayout och beläggningsinspektionskrav för att påbörja en teknisk diskussion om lämplig utrustningskonfiguration.
Skicka in dina utrustningskrav