Håll dig uppdaterad med Zhuoyans senaste utveckling, inklusive företagsnyheter, tekniska genombrott, branschinsikter och information om våra FoU-samarbeten och erkända prestationer.
Avsvavlingsutrustning fungerar under krävande kemiska och termiska förhållanden, särskilt när den utsätts för korrosiva reaktionsmedier och processströmmar med hög temperatur. Att välja en lämplig rostskyddsbeläggning kräver övervägande av den kemiska sammansättningen, driftstemperaturen, substratmaterialet, utrustningens struktur och erforderlig beläggningstjocklek.
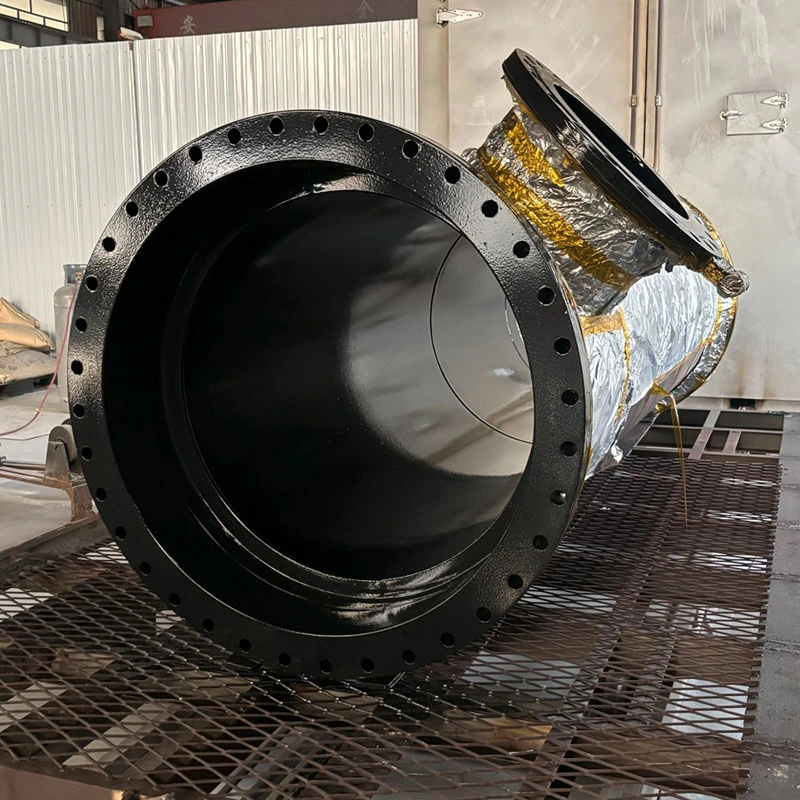
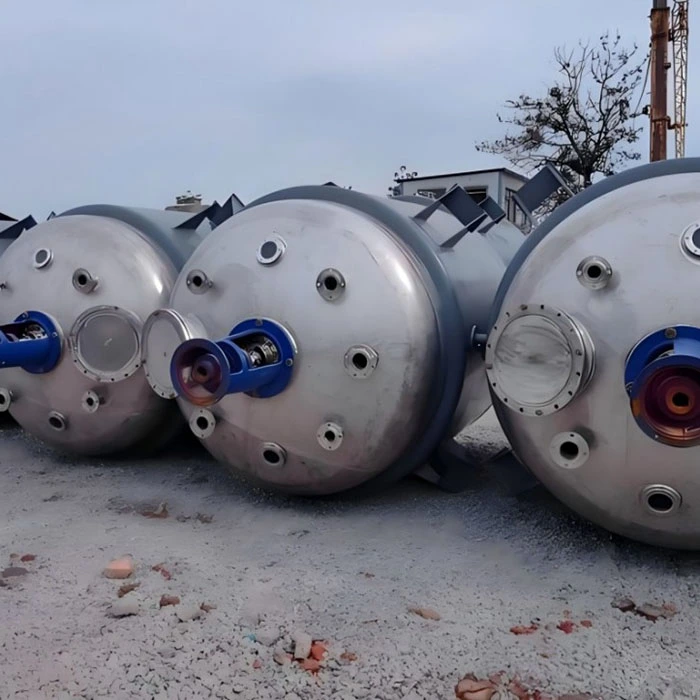
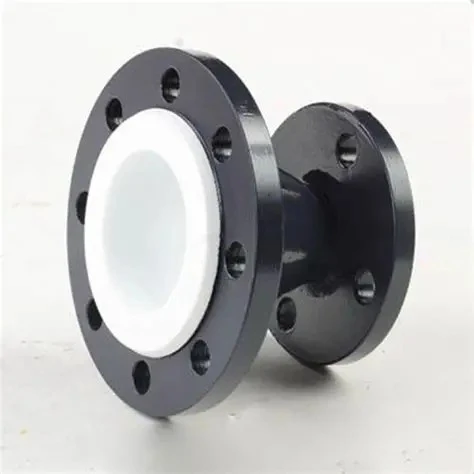
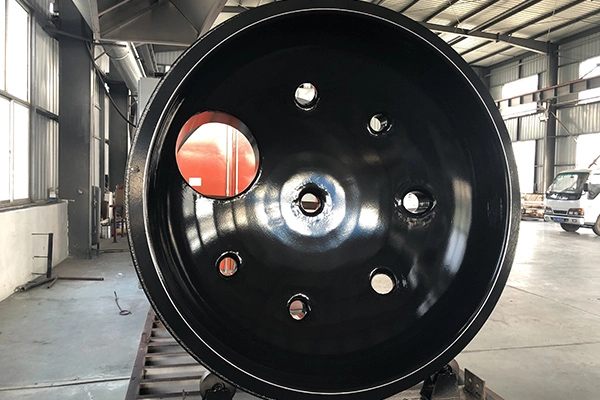
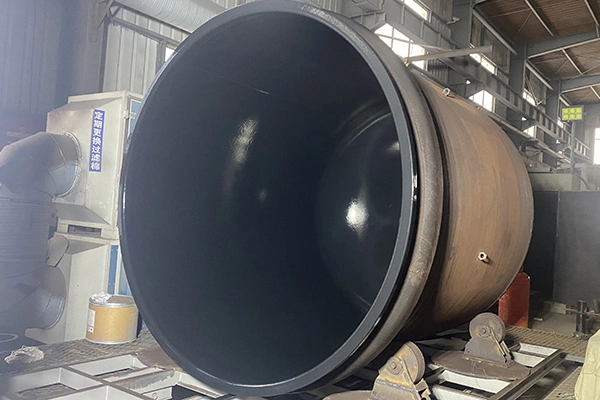
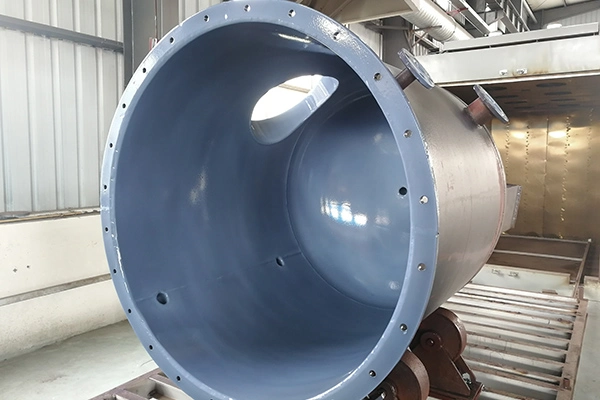
Vanliga beläggningsalternativ för industriella antikorrosionsapplikationer inkluderar PFA, FEP, ETFE (F40) och HALAR (F30). Lämpligt material och appliceringsmetod beror på den specifika utrustningens konfiguration och serviceförhållanden. För våta avsvavlingskondensorer krävs särskild uppmärksamhet vid flänstätningsytor, rörplattor, inre galler och botten U-formade syratankar, där beläggningslikformighet, komplex geometri och termisk exponering kan påverka långtidsprestanda.
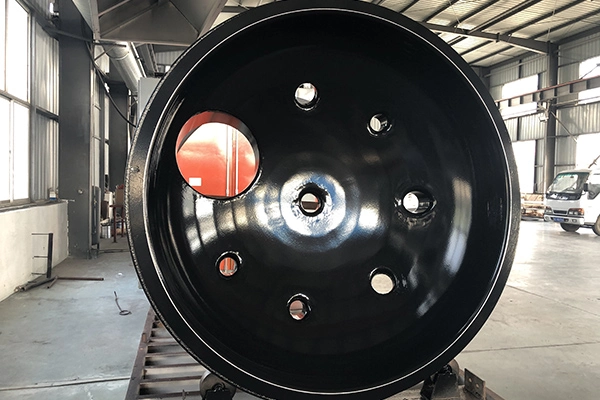
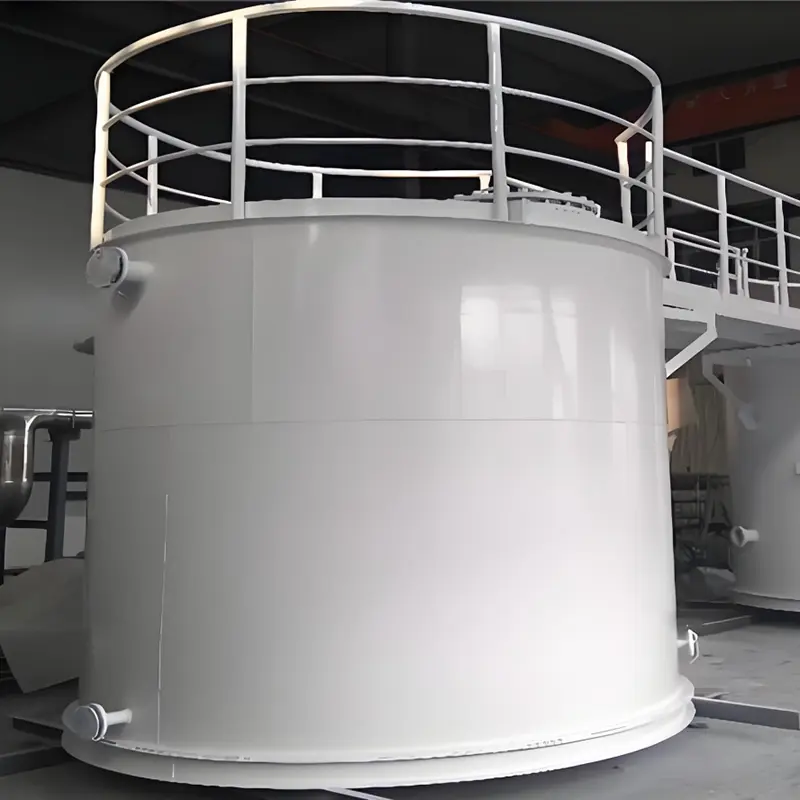
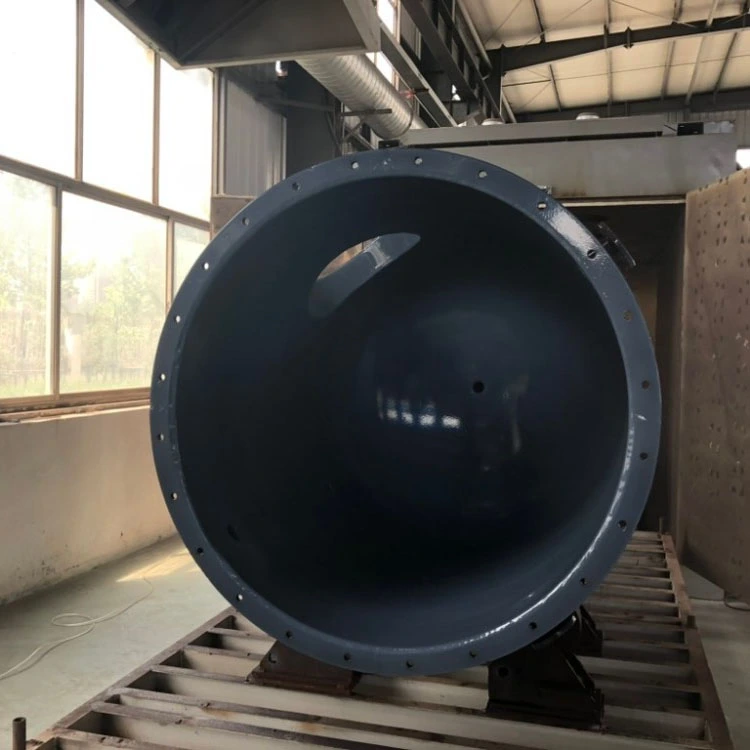
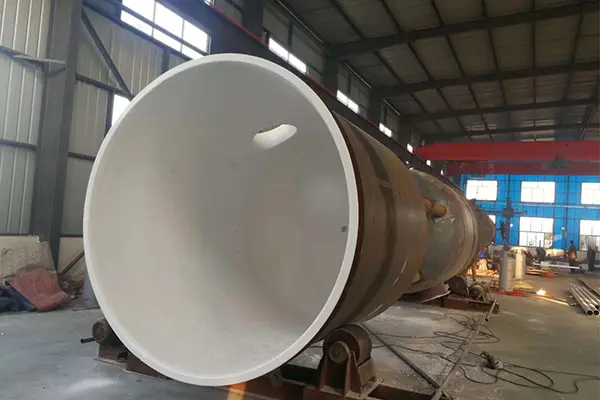
De specificerade maximala arbetsstyckesmåtten för sprutning är upp till Ø3,8 m × 3,8 m × 8,2 m. Lämpligheten av dessa dimensioner bör bekräftas mot den faktiska arbetsstyckets geometri och kraven för den valda beläggningsprocessen.
Innan man väljer en korrosionsskyddsbeläggning för avsvavlingsutrustning bör driftsmiljön vara tydligt definierad. Följande information är särskilt viktig:
Dessa villkor utgör grunden för att utvärdera kemisk kompatibilitet, val av beläggning, krav på applicering och inspektionskriterier. Ett beläggningsmaterial bör inte väljas enbart efter dess allmänna korrosionsbeständighet; dess lämplighet måste bekräftas för den faktiska kemiska sammansättningen och driftsmiljön.
Flera fluorpolymerbeläggningsmaterial används i industriella korrosionsskyddande tillämpningar. Var och en har specifika materialegenskaper, och lämpligt alternativ bör bestämmas enligt processmediet, temperaturen, substratet och utrustningens konfiguration.
| Beläggningsmaterial | Applikationsöverväganden |
|---|---|
| PFA | Avsedd för applikationer som kräver kemikaliebeständighet och en fluorpolymerbelagd inre yta, med förbehåll för de specificerade servicevillkoren. |
| FEP | Används för utvalda korrosionsskyddande applikationer där materialegenskaper och driftsgränser uppfyller processkraven. |
| ETFE (F40) | Används för specificerade beläggningstillämpningar, inklusive utvalda kondensorkomponenter, enligt erforderlig temperatur och kemiska förhållanden. |
| HALAR (F30) | Används för utvalda industriella antikorrosionsbeläggningsapplikationer. Dess lämplighet måste bekräftas för det specifika kemiska mediet och driftsmiljön. |
Dessa materials korrosionsbeständighet och temperaturprestanda är inte identiska. Kemisk sammansättning, koncentration, exponeringslängd, beläggningskonstruktion och förhållanden som upplevs av enskilda utrustningskomponenter bör alla ses över innan beläggningssystemet slutförs.
Den specificerade rostskyddsbeläggningens tjocklek kan variera från 0,3 mm till 1,5 mm, beroende på kundens krav och valt beläggningssystem. Den erforderliga tjockleken bör definieras före produktion och verifieras med en inspektionsmetod som är lämplig för beläggningen och utrustningens design.
Enhetlighet är särskilt viktig kring öppningar, flänstätningsytor och andra geometriskt komplexa områden. Överdriven beläggningsansamling eller ojämn applicering kan störa de avsedda komponentdimensionerna och tätningsarrangemangen. Den färdiga beläggningen bör uppfylla de överenskomna tjockleks- och acceptanskriterierna.
Substratmaterial som övervägs för industriella antikorrosionsapplikationer inkluderar:
Lämplig ytbehandling och appliceringsförfarande beror på substratmaterialet. Inte varje beläggningsprocess är lämplig för varje substrat, så kompatibilitet, ytförberedelse och vidhäftningskrav bör utvärderas för den specifika kombinationen av beläggning och basmaterial.
En kontrollerad sprutningsprocess är väsentlig för att uppnå det specificerade beläggningsförhållandet. Den exakta proceduren beror på valt material, underlag, utrustningsgeometri och tillverkningskrav.
Processparametrar bör kontrolleras enligt valt material och substrat. Särskild uppmärksamhet bör ägnas åt beläggningslikformighet och förhindrande av beläggningslopp runt hål, flänsytor och andra kritiska områden.
De listade beläggningsfärgerna inkluderar:
Färgtillgänglighet bör bekräftas för det valda beläggningsmaterialet och appliceringskraven.
Våtavsvavlingskondensorer kan konfigureras vertikalt eller horisontellt. Their internal structures and operating conditions differ, so coating material selection, thickness requirements, and construction details should be assessed for each component rather than applied uniformly across the entire condenser.
En vertikal våtavsvavlingskondensor beskrivs ha fyra huvudsektioner: topplocket, övre rörplattan, nedre rörplattan och den nedre U-formade syratanken. Each section has different contact-temperature and coating requirements.
| Komponent | Specificerad beläggning | Beläggningstjocklek | Angiven kontakttemperatur | Viktiga överväganden |
|---|---|---|---|---|
| Topplock | ETFE (F40) eller HALAR (F30) sprutning | 1 mm | Högst 120°C | Håll flänstätningsytan fri från beläggningssteg och bibehåll en jämn beläggningstjocklek. |
| Övre rörplatta | ETFE (F40) eller HALAR (F30) sprutning | 1 mm | Högst 150°C | Förhindra att beläggningen rinner runt hålen och bibehåll en jämn täckning över plattan. |
| Nedre rörplatta | PFA-sprutning | 1 mm | Cirka 260°C | Var särskilt uppmärksam på hålen, undvik beläggningsförlopp och ojämn tjocklek. |
| Botten U-formad syratank | PTFE-foder eller PFA-sprutning | Bekräftas för den valda processen | Max drifttemperatur angiven till 290°C | Komplex geometri och krävande termiska förhållanden kräver en specifik konstruktions- och skyddsgenomgång. |
ETFE (F40) eller HALAR (F30) sprutning är specificerad för topplocket, med en beläggningstjocklek på 1 mm och en angiven kontakttemperatur som inte överstiger 120°C. Flänsens tätningsyta kräver särskild uppmärksamhet eftersom beläggningsförlopp eller överdriven ackumulering kan påverka tätningsgränsytan. Beläggningen ska vara enhetlig över den specificerade ytan.
Den övre rörplattan är specificerad för ETFE (F40) eller HALAR (F30) sprutning, med en tjocklek på 1 mm och en angiven kontakttemperatur som inte överstiger 150°C. Hålen kräver noggrann appliceringskontroll för att förhindra beläggningskörningar och bibehålla den avsedda geometrin.
PFA-sprutning är specificerad för den nedre rörplattan, med en tjocklek på 1 mm och en angiven kontakttemperatur på cirka 260°C. Eftersom plattan innehåller flera hål och övergångar är beläggningslikformighet och kontroll av materialansamling viktiga inspektionsöverväganden.
Två konstruktionsalternativ har identifierats för den nedre U-formade syratanken: PTFE-foder och PFA-sprutning. Tankens geometri kan göra båda processerna utmanande, medan den angivna maximala drifttemperaturen kan nå 290°C.
Den medföljande designinformationen specificerar ett 300–500 mm syrabeständigt tegelskikt över den belagda ytan för att hjälpa till att begränsa direkt termisk exponering och påverkan. Med tanke på de krävande temperaturförhållandena bör beläggningsmaterialet, skyddsskiktet, gränssnittsdetaljer och fullständig konstruktion verifieras mot de faktiska processkraven innan designen slutförs.
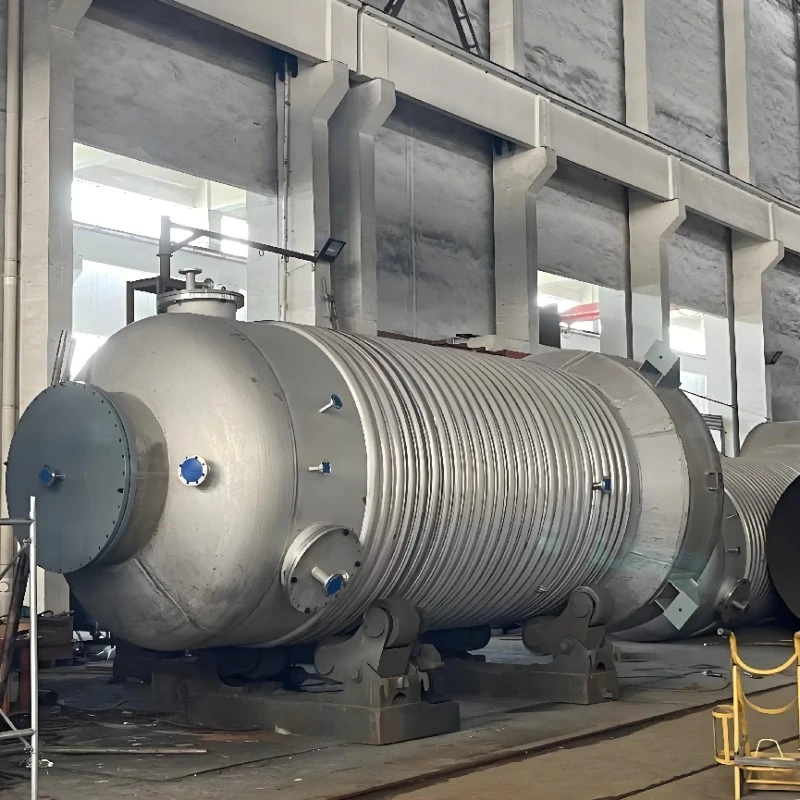
En horisontell våt avsvavlingskondensor beskrivs ha fem huvudsektioner: topplocket, avimningsgallerplattan, tresektionsrörsektionen, packningsgallerplattan och den undre U-formade syratanken.
| Komponent | Specificerad beläggning | Beläggningstjocklek | Angiven kontakttemperatur | Viktiga överväganden |
|---|---|---|---|---|
| Topplock | PFA-sprutning | 1 mm | Cirka 180°C | Bekräfta beläggningens enhetlighet och tillståndet för relevanta anslutningsytor. |
| Avimning gallerplatta | PFA-sprutning | 1 mm | Cirka 180°C | Kontrollera täckningen över rutnätsstrukturen och dess komplexa geometrier. |
| Tredelad rörsektion | PFA-sprutning | 1 mm | Cirka 200–250°C | Verifiera beläggningens lämplighet för den angivna temperaturen och det faktiska processmediet. |
| Packning gallerplatta | Ska bekräftas | Ska bekräftas | Ska bekräftas | Bestäm beläggningen och driftkraven från komponentens specifika serviceförhållanden. |
| Botten U-formad syratank | PTFE-foder eller PFA-sprutning | Bekräftas för den valda processen | Max drifttemperatur angiven som upp till 280°C | Se över konstruktionsmetoden, komplex geometri och erforderligt termiskt skydd. |
PFA-sprutning är specificerad för topplock och avimningsgallerplatta, med en beläggningstjocklek på 1 mm och en angiven kontakttemperatur på cirka 180°C. Avimningsgallerplattan innehåller mer komplex ytgeometri än en platt platta, vilket gör konsekvent täckning och inspektion särskilt viktig.
Den tredelade rörsektionen är specificerad för PFA-sprutning med en tjocklek av 1 mm, med ett angivet kontakttemperaturområde på cirka 200–250°C. Beläggningsspecifikationen bör bedömas mot det faktiska processmediet och arbetscykeln, inklusive temperaturvariationer under drift.
Packningsgallerplattan identifieras som en av de fem huvudsektionerna av den horisontella kondensorn, men ett specifikt beläggningsmaterial, tjocklek och kontakttemperatur anges inte i den medföljande informationen. Dessa parametrar bör bekräftas i enlighet med komponentens faktiska driftsförhållanden och korrosionsskyddskrav.
PTFE-foder och PFA-sprutning identifieras båda som potentiella konstruktionsmetoder för den nedre U-formade syratanken. Komponentens komplexa form kan försvåra applicering av beläggning eller foderinstallation och den angivna maximala drifttemperaturen kan nå 280°C.
Den medföljande designinformationen specificerar ett 300–500 mm syrabeständigt tegelskikt över den belagda ytan för att hjälpa till att minska direkt termisk exponering och påverkan. Lämpligheten av detta skyddsarrangemang bör bedömas som en del av den kompletta utrustningens design, inklusive den faktiska temperaturprofilen och kraven för beläggnings- eller fodersystemet.
Temperaturvärdena som anges för enskilda kondensorsektioner är applikationsspecifika designingångar. De ska inte tolkas som universella driftgränser för PFA-, FEP-, ETFE-, HALAR- eller PTFE-fodrad utrustning.
Den faktiska lämpligheten av en beläggning eller foder beror på flera faktorer:
Innan man väljer ett beläggningsmaterial eller godkänner en kondensordesign bör de angivna temperaturerna och konstruktionsdetaljerna kontrolleras mot de faktiska processförhållandena. När en komponent arbetar nära ett materials specificerade gräns, kräver hela monteringen och eventuella ytterligare skyddsåtgärder särskild uppmärksamhet.
Anti-korrosionssprutning för avsvavlingsutrustning kräver samordnad hänsyn till beläggningsmaterial, substrat, tjocklek, utrustningsgeometri, driftstemperatur och kemisk kompatibilitet. PFA, FEP, ETFE (F40) och HALAR (F30) ger olika materialalternativ för utvalda industriella applikationer, men det slutliga valet måste baseras på de faktiska serviceförhållandena.
Våtavsvavlingskondensatorer kräver komponent-för-komponent-utvärdering eftersom topplock, rörplattor, gallerstrukturer och botten U-formade syratankar kan uppleva olika temperaturer och innebära olika beläggningsutmaningar. Särskild uppmärksamhet bör ägnas åt flänstätningsytor, hål, komplexa geometrier och komponenter som utsätts för krävande termiska förhållanden.
Tydliga driftdata, en lämplig beläggningsprocess, definierade inspektionskriterier och verifiering av hela konstruktionen utgör grunden för en lämplig korrosionsskyddslösning. Slutliga beläggningsspecifikationer och skyddsarrangemang bör bekräftas mot utrustningens design och faktiska processkrav före tillverkning och drift.